生产工艺
PRODUCTION PROCESS
PVC 浸塑(plastisol dip moulding)适合中空薄壁的软质护套件:把预热好的芯模浸进 PVC 糊树脂,树脂在模面凝胶成壳,再经塑化、冷却、脱模,得到与芯模同形的套件。下面按实际工序顺序,说明每一步在控制什么。
- 01
图纸确认与芯模
客户图样或实物样件先转成芯模图纸:内径、外径、长度、口部形状一次定下来。浸塑件的内腔就是芯模的外形,所以内径公差在模具阶段就锁死了,后面的工序改不了它。
已有规格直接用现成芯模;新结构按图开芯模。芯模成本远低于注塑模,这也是小批量、多规格订单能做得动的原因。
- 02
芯模预热
芯模先进入加热区升到工艺温度。这一步决定糊树脂贴附得匀不匀:芯模偏冷,树脂只在表面挂一层稀薄的膜,出模后容易流挂、口部积料;温度到位,树脂接触模面即开始凝胶,挂层厚度稳定。
壁厚的第一个变量是芯模温度,第二个是浸渍时间。两者配合,才有稳定的单次挂层。
- 03
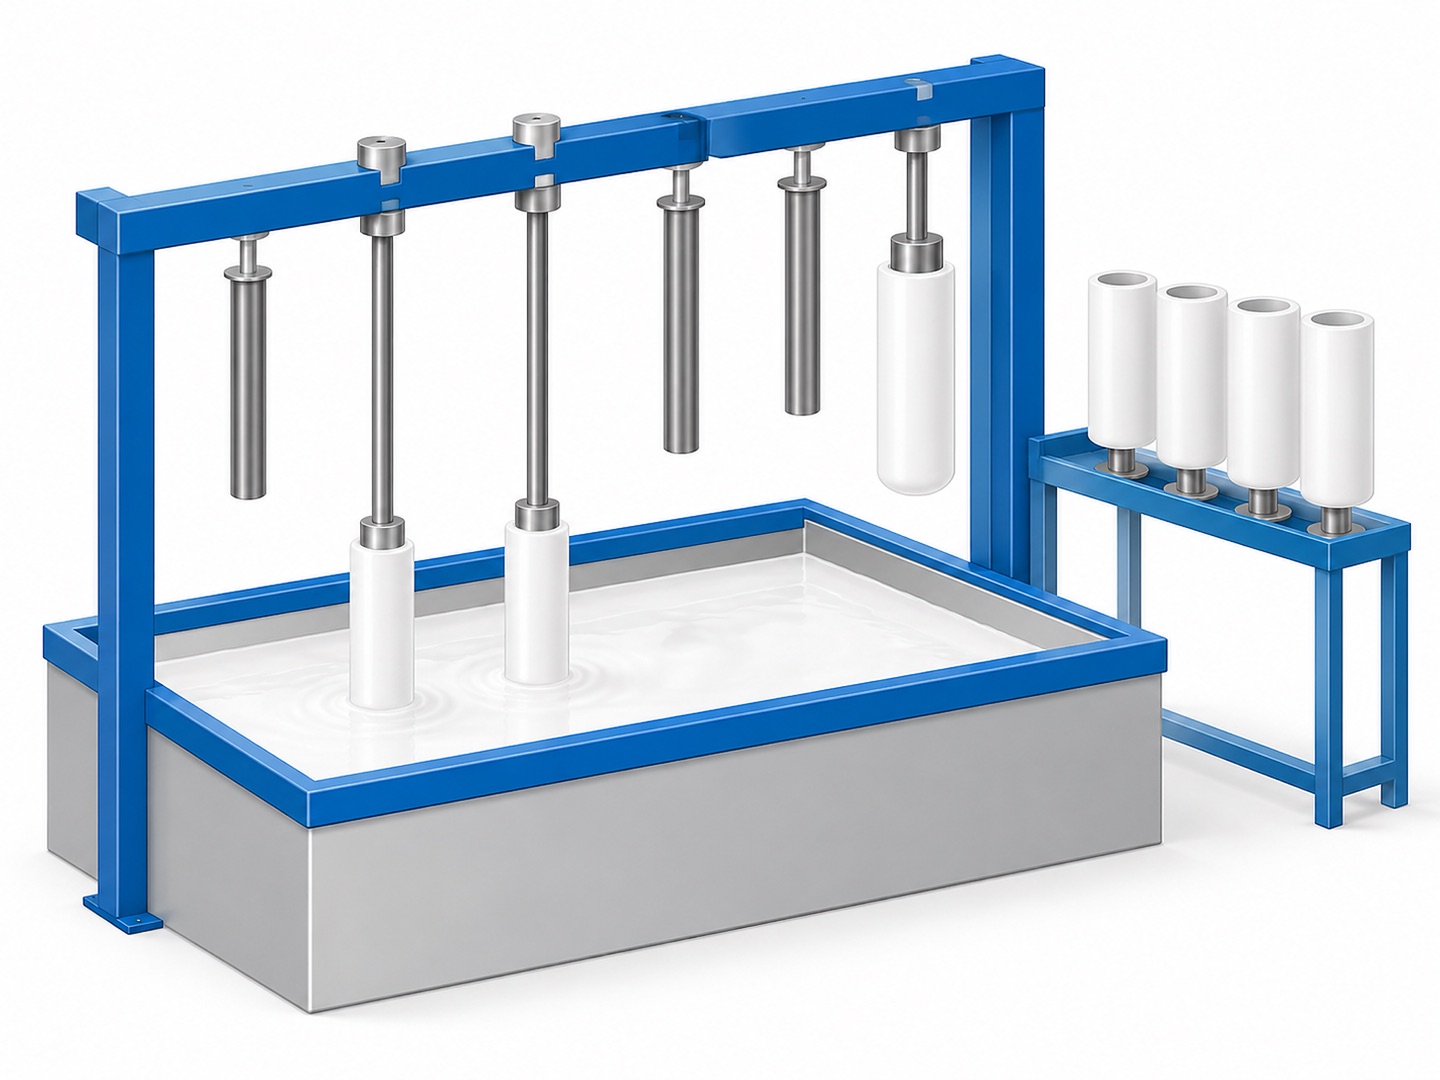
浸渍挂料
预热后的芯模按设定速度垂直浸入 PVC 糊树脂。浸入深度决定套件长度,停留时间与提拉速度共同决定第一次挂层的厚度。提拉太快,模面挂料不匀;太慢,料会顺模壁往下淌。
需要更厚的壁就重复浸渍:每浸一次都在已凝胶的皮膜外再挂一层,直到达到设计壁厚。这是浸塑能从零点几毫米的薄壁做到数毫米厚壁的原因,也是改壁厚不必改模的原因。
- 04
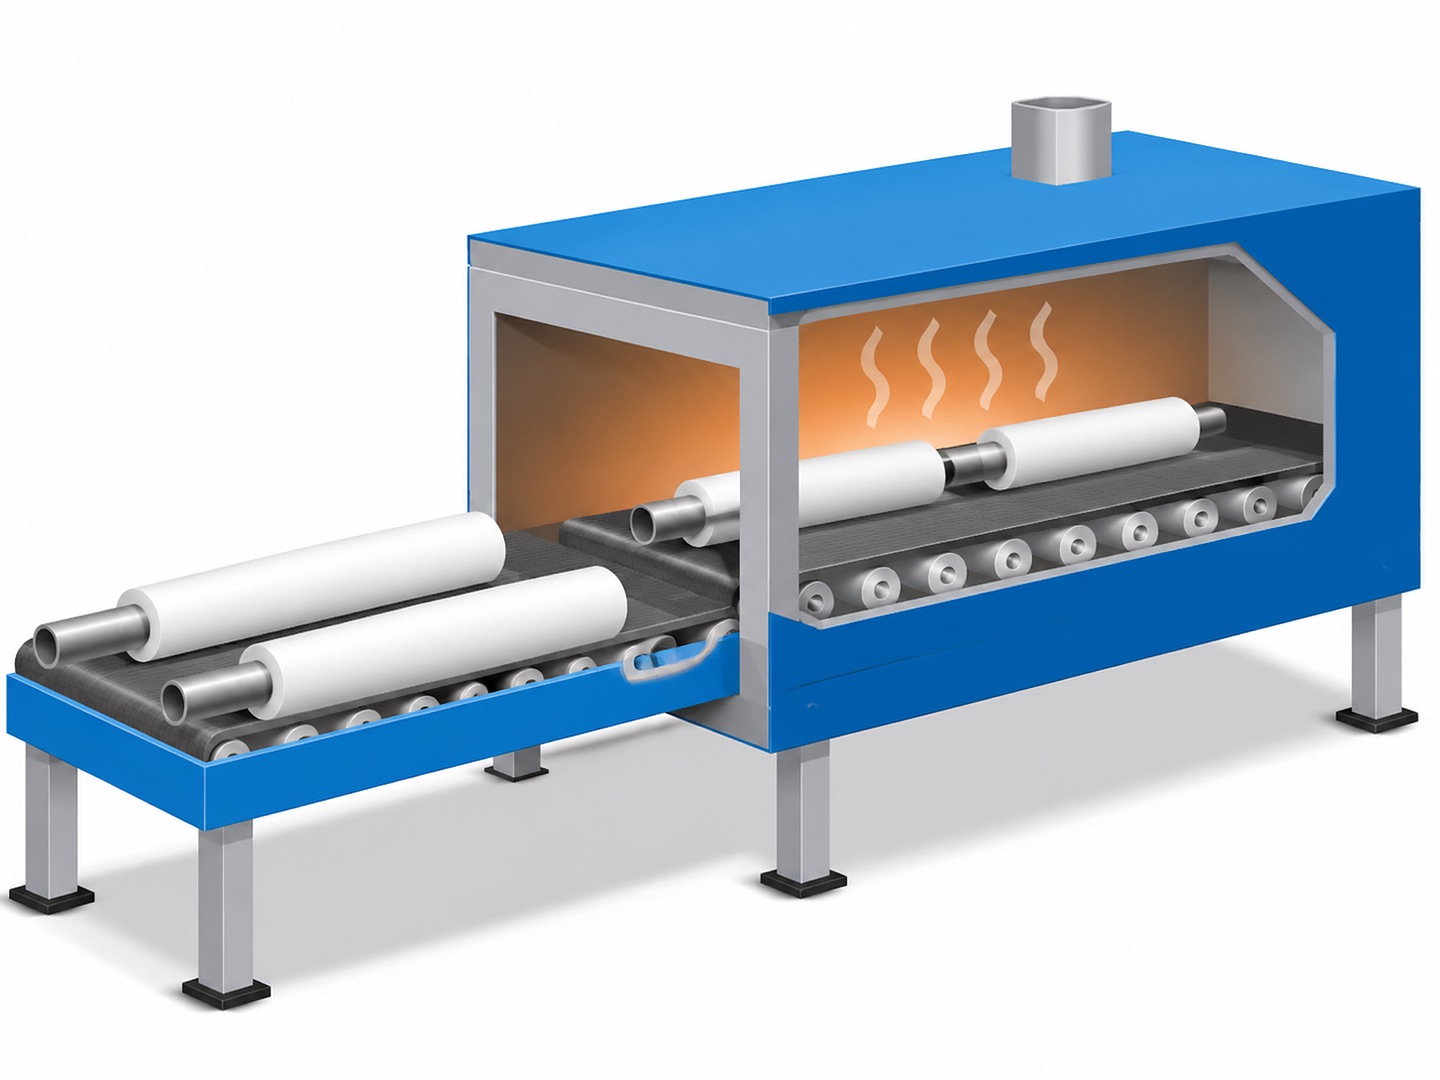
塑化
挂好料的芯模送进烘道。糊树脂先凝胶——树脂颗粒吸油膨胀、彼此连成半固态,随后熔融塑化,最后形成连续的 PVC 皮膜。
温度和时间不够,皮膜发脆、内壁发黏、力学性能上不去;过了头,则变色、变硬。这条曲线由配方和件厚共同决定,不是固定值——薄件走得快,厚件必须慢下来。
- 05
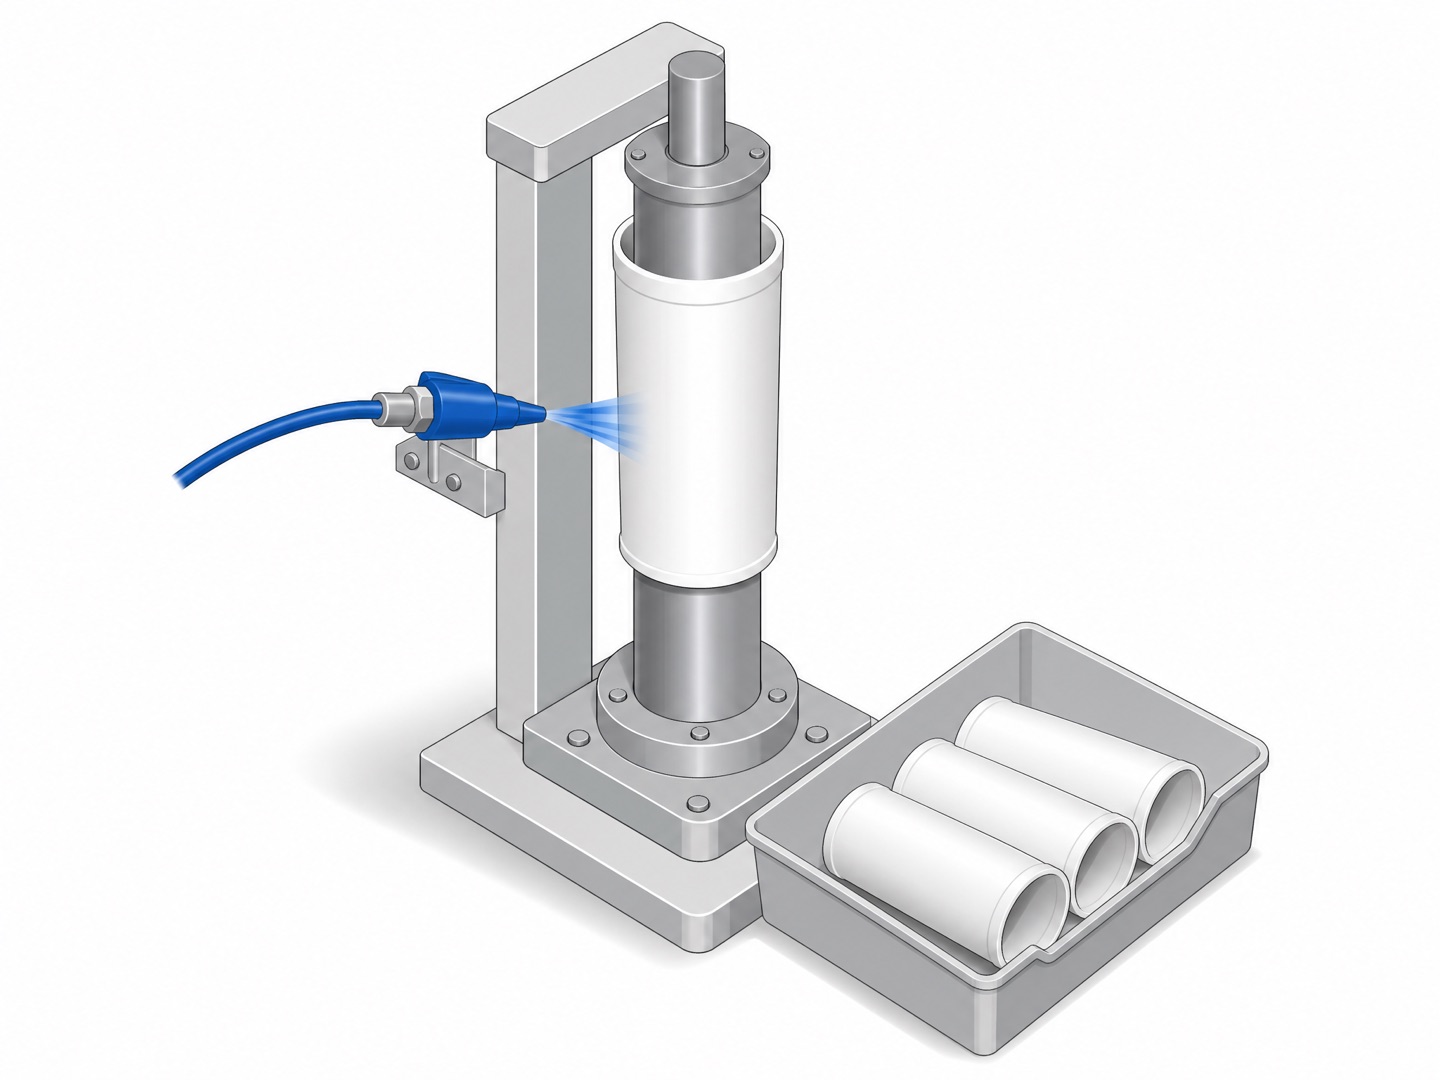
冷却与脱模
出烘道先降温,再脱模。冷却不足就脱模,套件会被拉开变形,内径回不到设计值;冷却过头,套件收缩抱住芯模,硬脱会拉伤口部。
脱模用气吹:从芯模气孔通入压缩空气,套件整体涨开、离开模面,不靠手拉。这决定了口部是不是圆的、有没有被拉白的痕。
- 06
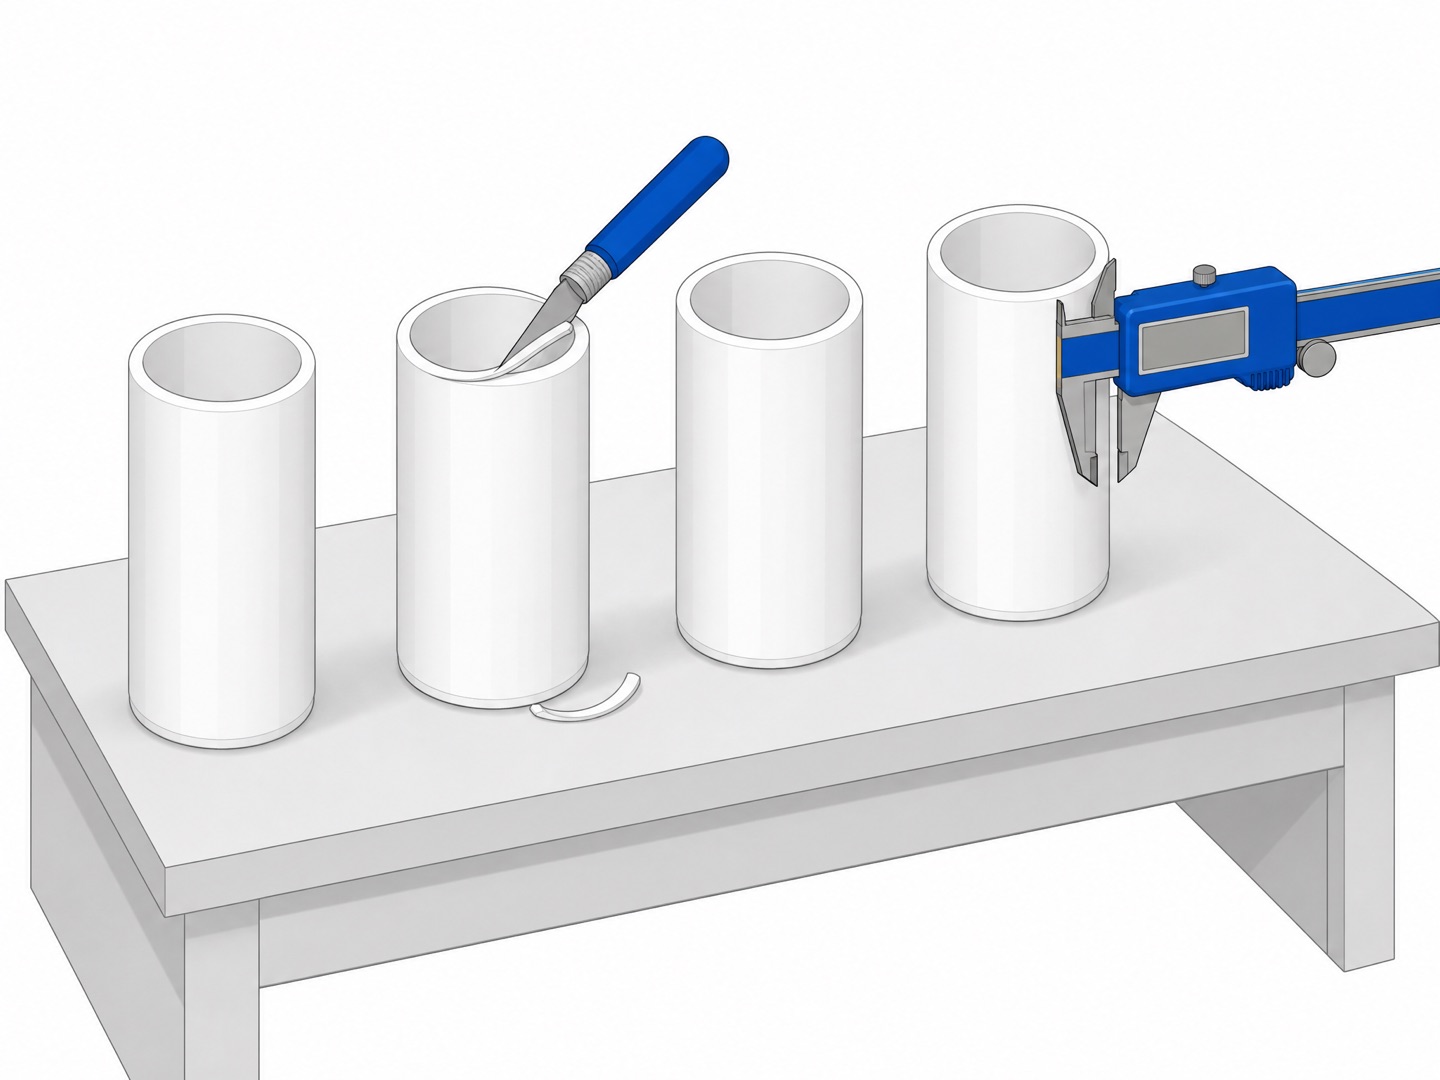
修边
分型线、口部和气孔位置会留薄飞边,人工修掉。修边只去飞边,不动本体——多修一刀,壁厚就少一层,而壁厚是绝缘件最不该将就的尺寸。
- 07
检验与包装
按批抽检内径、壁厚、长度、外观与颜色,对照签样确认。内径用塞规或卡尺,壁厚在口部量——这两项是浸塑件最容易超差的地方,也是装配时最先出问题的地方。
合格后按规格分装,标注品号、规格与批次。
浸塑与注塑,什么时候用哪个
两条工艺经常被当成替代关系,其实分工很清楚。判断依据是结构复杂度和批量,而不是价格高低。
选浸塑
中空薄壁、一端封闭或两端开口的套类件;需要经常改壁厚或改长度;多规格小批量并行;模具预算有限。
芯模便宜、改尺寸不用重开模,是浸塑在定制单上的优势。
选注塑
带卡扣、内筋、多腔、嵌件,或外形不允许有脱模斜度的结构件;单一规格、产量足够摊薄模具成本。
尺寸一致性和单件成本更好,但结构一改就要改模。
六个关键控制点
- 芯模温度——决定挂料是否均匀,是壁厚的第一个变量
- 浸渍时间与提拉速度——决定单次挂层厚度与口部是否积料
- 浸次——决定总壁厚,也是唯一不必改模就能调壁厚的手段
- 烘道温度曲线——不足则发脆发黏,过度则变色变硬
- 冷却到位再脱模——早脱变形、晚脱拉伤
- 修边只去飞边——多切一刀就少一层壁
有图纸或样件?
把图样、样件照片或装配要求发过来,我们判断这个件该用浸塑还是注塑,再报模具与单价。